



Traitement de l'eau de chaudière : pourquoi le tartre tue le rendement

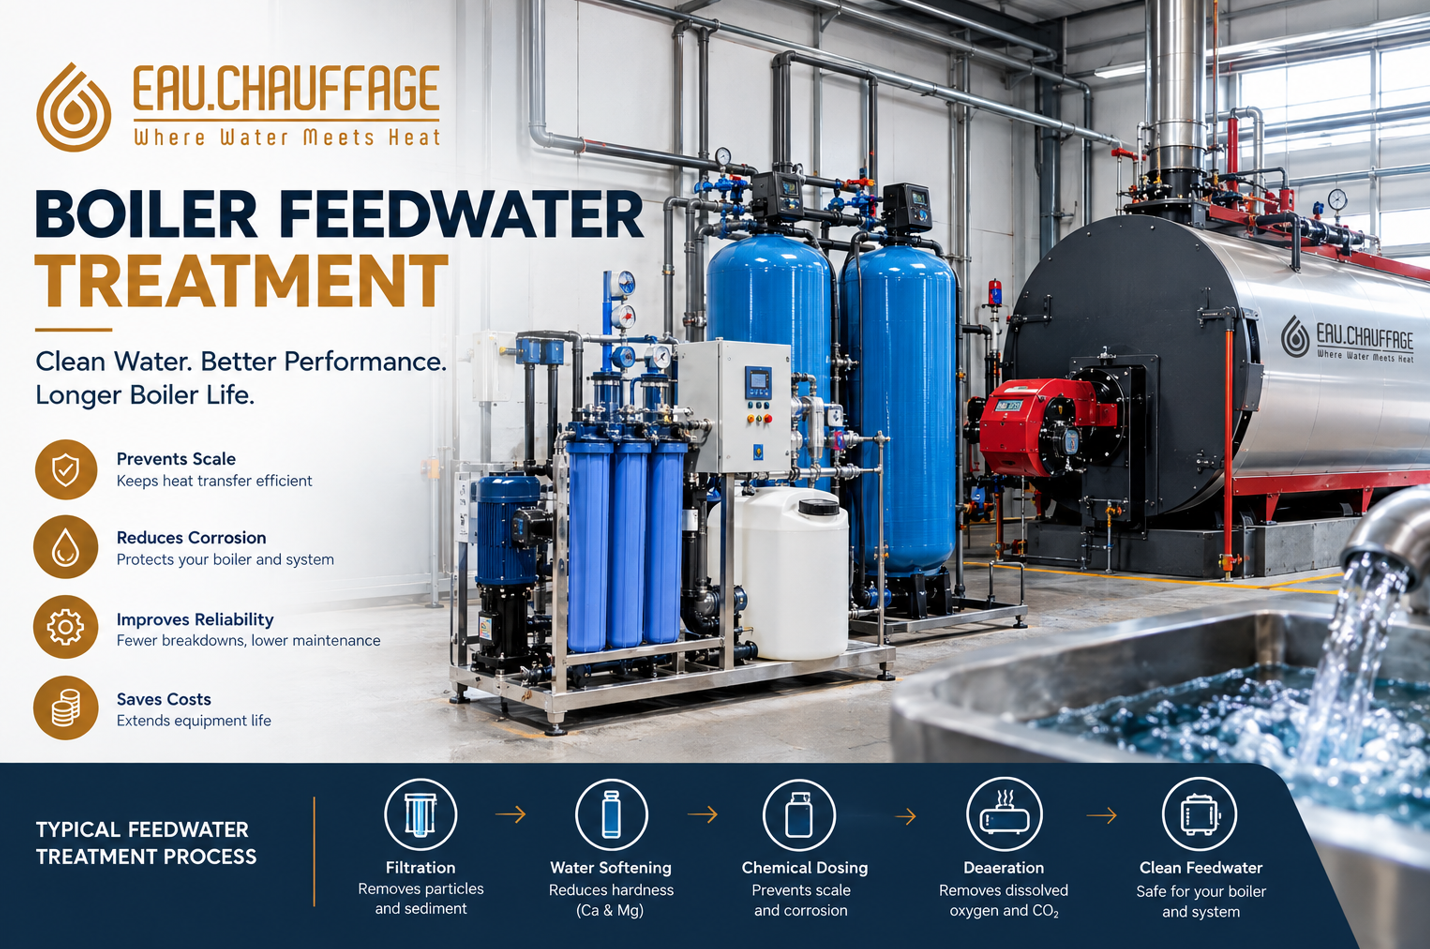
La plupart des chaudières ne tombent pas en panne brutalement. Elles perdent du rendement discrètement, une fraction de pour cent à la fois, à mesure qu'une fine couche minérale se forme côté eau sur les surfaces de chauffe. Personne ne la voit, la vapeur continue d'arriver, et le seul symptôme est une facture de combustible qui grimpe et des fumées un peu plus chaudes chaque mois. Le jour où un tube gonfle ou un foyer se fissure, le mal a été fait des années plus tôt.
Cette couche, c'est le tartre, et l'empêcher est le rôle du traitement de l'eau d'alimentation. Ce guide explique ce qu'est le tartre et pourquoi il se forme, ce qu'il coûte réellement en combustible et en durée de vie de la chaudière, comment se construit un système de traitement étape par étape, et comment savoir si le vôtre ne fonctionne pas. Il développe la courte section sur la qualité de l'eau de notre page chaudières à vapeur industrielles .
Ce qu'est le tartre et pourquoi il se forme
Toute eau naturelle contient des minéraux dissous. Ceux qui comptent le plus dans une chaudière sont les sels de dureté, calcium et magnésium, ainsi que la silice. Deux phénomènes les font sortir de la solution et se déposer sur le métal.
Le premier est la température. Contrairement à la plupart des substances, le carbonate et le sulfate de calcium deviennent moins solubles quand l'eau se réchauffe ; ils sortent donc de la solution précisément là où l'eau est la plus chaude : sur les surfaces des tubes et du foyer, là où la chaleur entre.
Le second est la concentration. Une chaudière transforme l'eau en vapeur, et la vapeur sort presque pure, sans emporter aucun minéral. Tout ce qui est entré avec l'eau d'alimentation reste à l'intérieur. Heure après heure, l'eau de chaudière se concentre, jusqu'à ce que les minéraux ne puissent plus rester dissous et se déposent en une couche dure comme de la pierre.
| Dépôt | D'où il vient | Pourquoi c'est important |
|---|---|---|
| Carbonate de calcium | Eau dure à alcalinité carbonatée | Le tartre le plus courant ; relativement tendre mais isolant |
| Sulfate de calcium et de magnésium | Eau dure riche en sulfates | Plus dur et plus adhérent, difficile à éliminer |
| Silice et silicates | Eaux souterraines et certaines eaux de surface | Vitreux et très isolant ; très difficile à nettoyer |
| Oxydes de fer | Corrosion dans le circuit d'alimentation et les lignes de condensats | Signe de corrosion ailleurs ; s'ajoute aux dépôts |
Premier coût : le combustible
L'acier conduit bien la chaleur. Le tartre la conduit mal, bien plus mal que l'acier, et le tartre riche en silice encore moins. Une couche de tartre s'interpose entre la flamme et l'eau comme une couverture : moins de chaleur atteint l'eau et davantage part par la cheminée.
Les chiffres couramment utilisés dans l'industrie, comme ceux des fiches techniques vapeur des agences de l'énergie, situent la perte à environ 1 à 2 % du combustible pour chaque 0,4 à 0,8 mm de tartre carbonaté ordinaire, et plusieurs fois plus pour un tartre contenant du fer ou de la silice. Ces valeurs sont approximatives, car les dépôts réels varient, mais le sens ne fait aucun doute : le tartre coûte toujours du combustible, et la perte augmente à chaque millimètre.
Pour chiffrer, prenons l'installation gaz de 2 t/h de notre comparatif des combustibles de chaudière industrielle, qui brûle environ 5 440 MWh de gaz par an :
| Rendement perdu à cause du tartre | Combustible supplémentaire par an | Gaz naturel supplémentaire par an |
|---|---|---|
| 2 % (fine tartre carbonaté) | environ 110 MWh | environ 11 000 Nm³ |
| 5 % (tartre plus épais ou riche en silice) | environ 270 MWh | environ 28 000 Nm³ |
Ce combustible est brûlé chaque année où le tartre reste en place, en plus de tout ce dont l'installation avait besoin de toute façon. Dans la plupart des installations, c'est bien plus que le coût annuel d'un adoucisseur et de son sel.
Deuxième coût : un métal surchauffé
Le combustible est le coût que l'on paie lentement. Les dommages au métal sont le coût que l'on paie d'un coup.
Un tube ou un foyer de chaudière ne résiste à la chaleur de la flamme que parce que l'eau, de l'autre côté, évacue la chaleur aussi vite qu'elle arrive. Le métal reste proche de la température de l'eau. Placez une couche de tartre entre le métal et l'eau et ce refroidissement est interrompu : la chaleur arrive toujours, mais elle ne peut plus repartir aussi facilement, et le métal chauffe davantage.
L'acier perd de sa résistance quand sa température augmente. Un tube largement résistant à sa température de calcul peut s'affaiblir au point de gonfler, cloquer ou se fissurer sous la même pression lorsqu'il fonctionne nettement plus chaud. Dans les chaudières à tubes de fumée, le tube foyer, qui reçoit la chaleur la plus intense, est généralement le premier touché. Ces défaillances sont coûteuses à réparer, arrêtent la production et, dans les pires cas, sont dangereuses : c'est pourquoi les appareils à pression sont inspectés et pourquoi le traitement de l'eau est une condition d'exploitation sûre, pas une option.
L'autre ennemi : l'oxygène dissous
Le tartre n'est que la moitié du problème. L'eau contient aussi de l'oxygène et du dioxyde de carbone dissous, qui ne forment pas de tartre. Ils provoquent de la corrosion.
L'oxygène attaque l'acier sous forme de piqûres localisées : de petits trous profonds plutôt qu'une perte de métal uniforme, ce qui explique qu'une chaudière puisse paraître saine et fuir quand même. Le dioxyde de carbone quitte la chaudière avec la vapeur, se dissout dans les condensats sous forme d'acide carbonique et ronge les conduites de retour. Le fer arraché par la corrosion revient ensuite à la chaudière et s'ajoute aux dépôts. Un bon programme de traitement traite à la fois le tartre et la corrosion.
Comment se construit un système de traitement
Le traitement de l'eau d'alimentation est une chaîne, dont chaque maillon élimine un problème différent. Toutes les installations n'ont pas besoin de tous les maillons, mais chacune doit savoir lesquels elle a omis et pourquoi.
1. Filtration
Élimine les matières en suspension, le sable et le limon avant qu'ils n'atteignent l'adoucisseur ou les membranes. Peu coûteuse, simple, c'est la base de tout ce qui suit.
2. Adoucissement
Un adoucisseur à échange d'ions remplace le calcium et le magnésium par du sodium, qui reste dissous aux températures de chaudière et ne forme pas de tartre. C'est l'étape la plus importante pour la plupart des installations et le minimum pour toute chaudière vapeur alimentée en eau dure. Notez ce qu'il ne fait pas : l'adoucissement ne réduit pas la quantité totale de sels dissous et n'élimine pas la silice.
3. Osmose inverse, quand l'eau l'exige
L'osmose inverse fait passer l'eau à travers une membrane qui retient la plupart des sels dissous, y compris la silice. Là où l'eau d'appoint est chargée en sels dissous ou en silice, elle transforme l'économie de la chaudière, comme le montre l'exemple de purge ci-dessous. Elle n'est pas gratuite : une unité membranaire rejette une partie de son eau en concentrat, consomme de l'électricité et nécessite en amont une eau adoucie ou conditionnée pour protéger les membranes.
4. Dégazage
L'eau chaude contient moins de gaz que l'eau froide. Une bâche alimentaire maintenue vers 85 à 90 °C chasse une bonne partie de l'oxygène, et un dégazeur sous pression, qui porte l'eau à ébullition avec de la vapeur, l'élimine presque entièrement. Les petites installations associent souvent une bâche chaude à un réducteur d'oxygène chimique pour éliminer le reste.
5. Conditionnement chimique interne
Les produits dosés dans l'eau d'alimentation maintiennent l'eau de chaudière à la bonne alcalinité, transforment la dureté résiduelle en boue molle que l'on peut purger au lieu de la laisser cuire en tartre, et maintiennent cette boue en suspension. Là où les condensats reviennent, des amines neutralisantes protègent les conduites de retour contre l'acide carbonique. Dans les industries alimentaires et pharmaceutiques où la vapeur est en contact avec le produit, le choix des produits est restreint et doit être validé avec votre fournisseur de traitement.
6. Purges
Aussi bon que soit le traitement, les sels dissous entrés avec l'eau d'alimentation restent dans la chaudière. La purge évacue une quantité contrôlée d'eau de chaudière concentrée pour maintenir la concentration sous la limite. La purge continue ou automatique contrôle les sels dissous ; de courtes purges de fond éliminent la boue qui se dépose au point bas de la chaudière.
Les purges : le coût d'une eau d'alimentation chargée, en chiffres
La purge est l'endroit où la qualité de l'eau d'alimentation se traduit directement en argent, car chaque kilogramme purgé est une eau traitée, chauffée à la température de la chaudière, puis jetée. La quantité nécessaire suit une règle simple :
Purge en part de la vapeur = TDS de l'eau d'alimentation ÷ (limite de TDS de l'eau de chaudière − TDS de l'eau d'alimentation)
Voici la même installation de 2 t/h, produisant en moyenne 1 200 kg/h de vapeur à 10 bar (rel.) sur 6 000 heures par an, avec une limite de 3 000 mg/L pour l'eau de chaudière, d'abord avec une eau adoucie, puis avec une eau d'osmose inverse :
| Eau d'alimentation adoucie (TDS 250 mg/L) | Eau d'alimentation d'osmose inverse (TDS 20 mg/L) | |
|---|---|---|
| Purge en part de la vapeur | environ 9 % | moins de 1 % |
| Débit de purge | environ 110 kg/h | environ 8 kg/h |
| Eau chaude rejetée par an | environ 650 m³ | environ 50 m³ |
| Chaleur rejetée par an | environ 123 MWh | environ 9 MWh |
| Gaz brûlé pour la remplacer | environ 14 000 Nm³ | environ 1 000 Nm³ |
L'eau de purge sort à la température de la chaudière, environ 184 °C à 10 bar (rel.), si bien que chaque kilogramme emporte plusieurs fois la chaleur de l'eau froide qui le remplace. C'est pourquoi une eau d'alimentation plus propre rapporte deux fois : moins de purge signifie moins d'eau et de produits, et moins de chaleur perdue. Sur une grande installation, un ballon de détente et un échangeur peuvent en outre récupérer une grande partie de la chaleur des purges restantes.
Cette comparaison ne résume pas toute l'économie de l'osmose inverse, puisque l'unité membranaire a ses propres coûts d'exploitation et son eau de rejet. Mais elle montre pourquoi une eau brute chargée en sels justifie de chiffrer une osmose inverse, et pourquoi le retour de condensats propres, presque exempts de sels dissous, est l'un des meilleurs investissements de tout réseau vapeur.
Objectifs typiques de qualité d'eau
Les limites exactes dépendent du type de chaudière, de la pression et de la documentation du fabricant, qui prévaut toujours. À titre indicatif pour les chaudières vapeur à tubes de fumée :
| Paramètre | Objectif typique | Pourquoi |
|---|---|---|
| Dureté totale de l'eau d'alimentation | Aussi proche de zéro que possible, généralement inférieure à environ 2 mg/L en CaCO₃ | La dureté est la matière première du tartre |
| Oxygène dissous de l'eau d'alimentation | Aussi bas que possible après dégazage et réduction chimique | L'oxygène provoque la corrosion par piqûres |
| pH de l'eau d'alimentation | Environ 8,5 à 9,5 | Protège le circuit d'alimentation de la corrosion |
| pH de l'eau de chaudière | Environ 10,5 à 12 | Une eau alcaline protège l'acier de la chaudière |
| TDS de l'eau de chaudière | Sous la limite du fabricant, souvent 2 000 à 3 500 mg/L | Au-delà, moussage et primage commencent |
| Silice de l'eau de chaudière | Dans la limite correspondant à la pression de service | Les limites se resserrent quand la pression augmente |
Les chaudières à eau chaude en circuit fermé sont plus tolérantes, car la même eau circule et peu d'eau neuve entre. Le risque y est l'appoint répété pour compenser des fuites, qui apporte à chaque fois de la dureté et de l'oxygène frais.
L'eau dans le Golfe : deux problèmes opposés
Les installations du Golfe sont souvent confrontées à l'une de deux eaux brutes très différentes, qui demandent des traitements différents.
- Les eaux souterraines sont souvent dures et chargées en sels dissous et en silice. L'adoucissement seul laisse les sels dissous élevés, donc des purges importantes, et ne touche pas à la silice. L'osmose inverse est souvent justifiée.
- L'eau dessalée est peu dure, mais aussi pauvre en alcalinité naturelle, qui tamponne la corrosion ; elle peut donc être agressive pour l'acier si elle n'est pas conditionnée. L'accent passe alors du contrôle du tartre au contrôle du pH et au dégazage.
Beaucoup de sites utilisent les deux sources à des moments différents ; la seule base fiable de conception est donc une véritable analyse de l'eau que vous utiliserez réellement. L'influence de l'eau sur le choix entre vapeur, eau chaude et huile thermique est traitée dans notre guide vapeur, eau chaude ou huile thermique, et les conditions locales plus larges sur notre page chauffe-eau en Arabie saoudite .
Les signes d'un traitement d'eau défaillant
- Température des fumées en hausse à charge égale. La chaleur qui n'atteint plus l'eau part dans les fumées ; une hausse régulière est le signe précoce classique d'encrassement.
- Consommation de combustible par tonne de vapeur en hausse sans changement de production.
- Adoucisseur qui se régénère en retard ou pas du tout, ou dureté détectée dans l'eau adoucie.
- Moussage, primage ou vapeur humide, souvent causés par un TDS trop élevé dans l'eau de chaudière.
- Condensats colorés ou rouillés, signe de corrosion dans le réseau de retour.
- Alarmes de niveau bas fréquentes ou niveau instable, qui peuvent accompagner le moussage.
- Tartre ou piqûres visibles à l'inspection, ce qui signifie que les dommages ont déjà commencé.
Une routine d'analyse simple
| Analyse | Fréquence | Ce qu'elle indique |
|---|---|---|
| Dureté de l'eau adoucie | Chaque jour, ou à chaque poste sur les grandes installations | Si l'adoucisseur fait son travail |
| TDS ou conductivité de l'eau de chaudière | Chaque jour | Si la purge est bien réglée |
| pH et alcalinité de l'eau de chaudière | Chaque jour à chaque semaine | Si le dosage chimique est correct |
| Réserve chimique (par exemple sulfite ou phosphate) | Chaque jour à chaque semaine | Si l'oxygène et la dureté sont bien pris en charge |
| Température de la bâche alimentaire | À chaque poste | Si l'oxygène est bien chassé |
| Conductivité des condensats | Chaque semaine, ou en continu | Si les condensats sont contaminés avant leur retour |
Consignez les résultats. Un registre transforme des mesures isolées en tendances, et c'est la tendance, pas une valeur isolée, qui révèle un problème assez tôt pour le corriger à moindre coût.
Si le tartre s'est déjà formé
Le tartre peut être éliminé par un nettoyage chimique aux acides inhibés ou par des moyens mécaniques, selon le dépôt et la chaudière. Dans les deux cas, c'est un travail de spécialiste : un mauvais acide ou une mauvaise procédure peut abîmer la chaudière plus que le tartre, et nettoyer sans corriger la cause ne fait que remettre le compteur à zéro. La séquence est toujours la même : identifier le dépôt, l'éliminer en sécurité, puis corriger le traitement pour qu'il ne revienne pas.
Questions fréquemment posées
Pourquoi le traitement de l'eau de chaudière est-il nécessaire ?
Parce qu'une eau non traitée dépose du tartre, qui gaspille du combustible et surchauffe le métal, et apporte de l'oxygène, qui corrode l'acier. Le traitement protège à la fois le rendement et la sécurité de la chaudière, et il conditionne généralement la garantie du fabricant.
Combien de combustible le tartre fait-il perdre ?
Les chiffres courants de l'industrie l'estiment à environ 1 à 2 % du combustible pour chaque 0,4 à 0,8 mm de tartre ordinaire, et davantage pour les dépôts riches en silice ou en fer. Sur une installation gaz de 2 t/h, une perte de 2 % représente environ 11 000 Nm³ de gaz par an.
Un adoucisseur suffit-il pour une chaudière vapeur ?
Pour beaucoup d'installations alimentées en eau moyennement dure, un adoucisseur associé au dégazage, au conditionnement chimique et à des purges correctes suffit. Là où l'eau est chargée en sels dissous ou en silice, l'adoucissement seul laisse des purges élevées et la silice non traitée, et l'osmose inverse mérite généralement d'être étudiée.
Qu'est-ce que la purge d'une chaudière ?
L'évacuation contrôlée d'eau de chaudière concentrée pour maintenir les sels dissous sous la limite, complétée par de courtes purges de fond pour éliminer les boues déposées. Plus l'eau d'alimentation est propre, moins il faut purger.
Pourquoi éliminer l'oxygène de l'eau d'alimentation ?
L'oxygène dissous provoque une corrosion par piqûres, de petits trous profonds qui peuvent percer tubes et réservoirs alors que le métal voisin paraît sain. Chauffer l'eau d'alimentation et ajouter un réducteur d'oxygène l'éliminent.
Le retour des condensats est-il vraiment utile ?
Oui, de trois façons. Les condensats sont chauds, ce qui économise du combustible ; ils sont presque exempts de sels dissous, ce qui réduit les purges ; et ils sont déjà traités, ce qui réduit les coûts d'eau et de produits.
Un traitement de l'eau intégré dès la conception, pas ajouté après coup
Nos systèmes vapeur sont conçus avec le traitement de l'eau, les bâches alimentaires et le dégazage intégrés à l'installation, et nos ensembles sur châssis arrivent déjà configurés. Envoyez-nous une analyse d'eau, ou indiquez-nous au moins l'origine de votre eau, avec votre demande de vapeur et votre retour de condensats, et nos ingénieurs définiront la chaîne de traitement adaptée.
Les appareils à pression sont conçus selon les exigences ASME et chaque unité est fabriquée dans le cadre d'un système de management de la qualité certifié ISO 9001:2015. Écrivez à sales@eauchauffage.com ou appeler +1 (905) 299-3382. Parcourez toute la gamme de chaudières à vapeur.